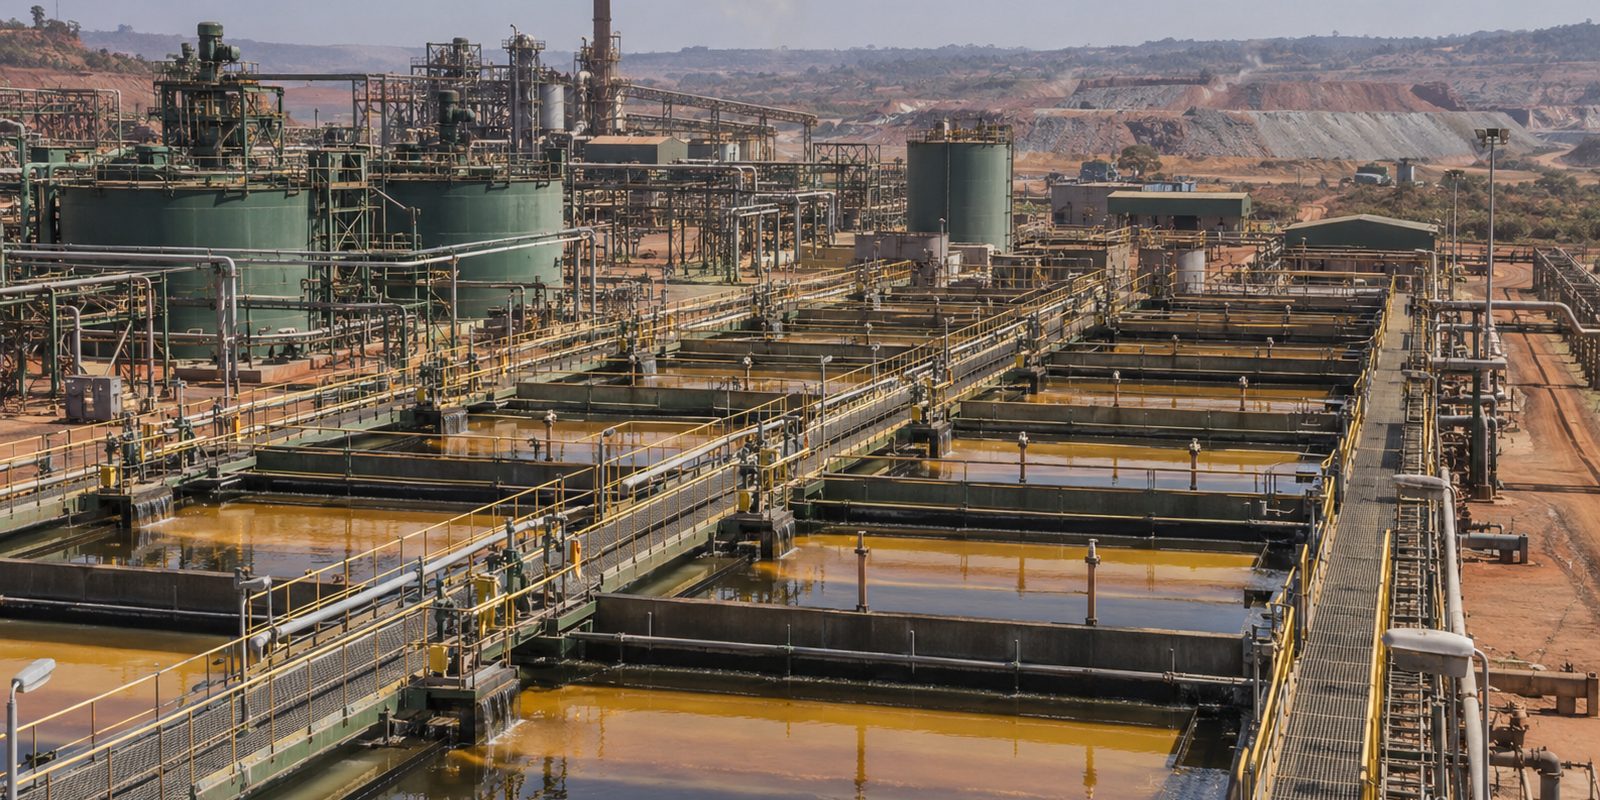
Toute usine cuivre-cobalt du Copperbelt qui lixivie le minerai, extrait le cuivre par solvant puis le dépose par électrolyse (le procédé dit SX-EW) repose sur une courte liste de produits chimiques. Une livraison manquée et l'usine ralentit ; une commande surdimensionnée et le fonds de roulement dort dans un entrepôt à Kolwezi. Ce guide parcourt le schéma de traitement étape par étape, nomme le réactif utilisé à chaque stade et donne les consommations publiées pour des opérations en République démocratique du Congo (RDC). Les chiffres varient fortement avec la minéralogie : prenez-les comme des ordres de grandeur à confronter aux données de votre propre usine.
1. Lixiviation : acide sulfurique et réducteur
L'acide sulfurique est, en tonnage, le premier réactif. L'industrie du cuivre en RDC a consommé près de 6 millions de tonnes d'acide en 2024, soit environ la moitié du total régional, selon le magazine Sulphur de CRU [1]. À l'échelle de l'usine, la consommation dépend bien plus des minéraux de gangue consommateurs d'acide (dolomie, carbonates) que de la teneur en cuivre. Les essais publiés de lixiviation en tas sur minerais oxydés de cuivre donnent 18 à 57 kg d'acide par tonne de minerai [2] ; la lixiviation en cuve agitée des minerais dolomitiques du Katanga se situe nettement au-dessus, ce qui explique que l'acide soit la première ligne du budget réactifs.
La bonne nouvelle : cette consommation se pilote. Dans une opération cuivre-cobalt oxydée de RDC, la consommation d'acide a été divisée par deux entre 2015 et 2017 en resserrant la cible d'acide libre dans le raffinat sous 30 g/L et en optimisant le broyage, d'après le Journal of the Southern African Institute of Mining and Metallurgy [3].
Le cobalt des minerais katangais est surtout de l'hétérogénite, dont une grande part du cobalt est trivalent et ne se dissout pas dans l'acide seul. Il faut un réducteur. Le métabisulfite de sodium (SMBS) est le plus courant : il réagit avec l'acide pour libérer du dioxyde de soufre, qui réduit le Co(III) en Co(II) soluble [4]. À l'usine de Shituru de la Gécamines, le besoin rapporté était d'environ 0,8 tonne de SMBS et 1,2 tonne de poudre de cuivre par tonne de cobalt produite, et les réactifs représentaient près de 47 % du coût opératoire cobalt [5]. Certaines usines brûlent du soufre et injectent directement le SO2 gazeux.
2. Élimination du fer et de l'aluminium : chaux ou calcaire
Avant de récupérer le cobalt, le fer, l'aluminium et une partie du manganèse sont précipités en remontant le pH du raffinat cuivre avec de la chaux (chaux vive CaO ou chaux éteinte Ca(OH)2) ou du calcaire. La chaux est bon marché et disponible dans la région, mais chaque tonne introduit du calcium dans le circuit et produit du gypse, qui alourdit la filtration et le volume de résidus [6]. La qualité compte : réactivité et teneur en CaO disponible décident du tonnage réellement nécessaire.
3. Extraction par solvant du cuivre : extractant et diluant
Le cuivre est transféré de la solution de lixiviation vers une phase organique composée d'un extractant oxime dissous dans un diluant hydrocarboné. Les usines du Copperbelt utilisent des organiques inhabituellement chargés : la revue de Sole et Tinkler (2016) rapporte environ 35 % vol. d'extractant à Mutanda pour une solution de lixiviation (PLS) à 22,5 g/L de cuivre et 33 % vol. à KCC pour 26 g/L [4]. Les diluants à 8-25 % vol. d'aromatiques sont préférés pour leur pouvoir solvatant, et la même revue rappelle que les arrêts de raffineries sud-africaines en 2014 ont coûté 137 jours de production de diluant : l'approvisionnement en diluant est un risque opérationnel réel [4].
Les pertes d'extractant dans la région dépassent largement les valeurs de conception à cause de la formation de crud et de l'entraînement d'organique : une consommation réelle de 3 à 6 kg par tonne de cuivre est rapportée, contre des chiffres théoriques bien plus bas [4]. Un étage de lavage au diluant placé avant la SX classique, introduit dans une usine de RDC pour gérer la silice colloïdale, a réduit les consommations d'extractant et de diluant de 75 % et 65 % respectivement [3].
4. Précipitation du cobalt : oxyde de magnésium, soude caustique ou chaux
Après la SX cuivre et l'élimination des impuretés, le cobalt est précipité sous forme d'hydroxyde. L'oxyde de magnésium est le réactif de référence dans la région : Ruashi et Chemaf produisent tous deux leur hydroxyde de cobalt par précipitation au MgO [4]. Son hydratation lente donne une montée de pH progressive, qui limite la co-précipitation d'impuretés et produit un précipité plus propre et plus filtrable qu'un pic de soude [7]. La soude caustique (NaOH) sert à l'ajustement final du pH ou dans les circuits où calcium et magnésium doivent rester hors du produit ; la chaux est l'option économique quand la qualité du produit est moins critique [6]. L'hydrogénosulfure de sodium (NaHS) et le sulfure de sodium (Na2S) sont utilisés quand on veut un précipité sulfuré, ou pour extraire le cuivre des solutions cobaltifères.
5. Électrolyse et utilités
L'électrolyse consomme peu de réactifs en tonnage : sulfate de cobalt et agents lissants de type guar, plus l'appoint d'acide. Les vrais consommables sont les cathodes vierges, les anodes et l'électricité, ce qui signifie souvent du diesel et du fuel pour les groupes électrogènes là où le réseau est peu fiable. Le coke métallurgique et le soufre entrent en jeu quand un site exploite une fonderie ou un brûleur de soufre pour produire son propre acide.
Liste indicative des réactifs d'une usine SX-EW du Copperbelt
| Étape | Réactif | Ce qui décide de la consommation |
|---|---|---|
| Lixiviation | Acide sulfurique (H2SO4) | Minéralogie de la gangue, cible d'acide libre, granulométrie |
| Lixiviation | SMBS ou SO2, sulfate ferreux | Part de Co(III) dans l'hétérogénite, contrôle redox |
| Élimination des impuretés | Chaux, calcaire, MgO | Charge en Fe/Al/Mn, pH cible, réactivité du réactif |
| SX cuivre | Extractant oxime + diluant | Crud, entraînement, silice, teneur en aromatiques |
| Précipitation cobalt | MgO, NaOH, chaux, NaHS/Na2S | Qualité de produit exigée, limites en Mg et Ca |
| Utilités | Diesel, fuel, coke, soufre | Fiabilité électrique, acide ou fonderie sur site |
Comment dimensionner vos commandes
Partez de votre propre bilan matière : tonnes de minerai par mois, consommation d'acide en kg par tonne d'après les réels du dernier trimestre, tonnes de cobalt pour le réducteur, et les paliers de pH pour la chaux et le MgO. Ajoutez un stock de sécurité qui couvre le temps de transit réel depuis le port, pas le temps théorique. Des retards de plusieurs jours à Kasumbalesa sont fréquents, et une usine à court de SMBS perd immédiatement en récupération cobalt. PANATRADE fournit l'intégralité de la liste ci-dessus aux opérations du Lualaba, du Haut-Katanga et du Tanganyika, avec livraison sur site et la documentation exigée par la réglementation congolaise.
Besoin de ces produits livrés sur site ?
Demander un devis →Sources
- Sulphur and sulphuric acid in southern Africa, BC Insight / CRU, Sulphur magazine n°421, 21 Nov 2025.
- Investigation of affecting parameters on heap leaching performance and reducing acid consumption of low grade oxide-sulfide copper ore, ResearchGate, 2017.
- Alexander D., van der Merwe C., Lumbule R., Kgomo J. — Innovative process design for copper-cobalt oxide ores in the DRC, Journal of the SAIMM, vol. 118 n°11, 2018.
- Sole K.C., Tinkler O.S. — Copper solvent extraction: status, operating practices, and challenges in the African Copperbelt, Journal of the SAIMM, vol. 116 n°6, 2016.
- Use of sulphur dioxide as reducing agent in cobalt leaching at Shituru hydrometallurgical plant, ResearchGate, 2015.
- Selective precipitation of nickel and cobalt (US6409979B1), Google Patents, 2002.
- Application of magnesium oxide in cobalt precipitation agent, Magnesium King, 2024.
Les chiffres cités sont ceux publiés par les sources listées ci-dessus à la date de rédaction ; ils varient selon les sites et dans le temps. Cet article est une information générale, pas un conseil de procédé ni un avis juridique.